Üretim10 dk okuma
Teşhir Standı Üretim Süreci: Brieften Sevkiyata Sekiz Adım
Bir teşhir standı briefle başlar, paletlenmiş kutularla biter. Arada kalan sekiz adımın her birinde ne olur, ne kadar sürer ve nerede aksar?
Yazıyı Oku
Özet
Plastik teşhir standı projelerinde en çok tereddüt yaratan kalem kalıptır. Sebebi anlaşılırdır: kalıp, ürün henüz ortada yokken ödenen ve tek seferde ciddi bir tutar tutan bir yatırımdır. Buna karşılık, projenin ekonomisini belirleyen de tam olarak odur.
Bu yazıda kalıbın ne olduğunu, maliyetini hangi değişkenlerin belirlediğini, göz sayısı kararının neye göre verildiğini ve amortismanın nasıl hesaplandığını adım adım anlatıyoruz.
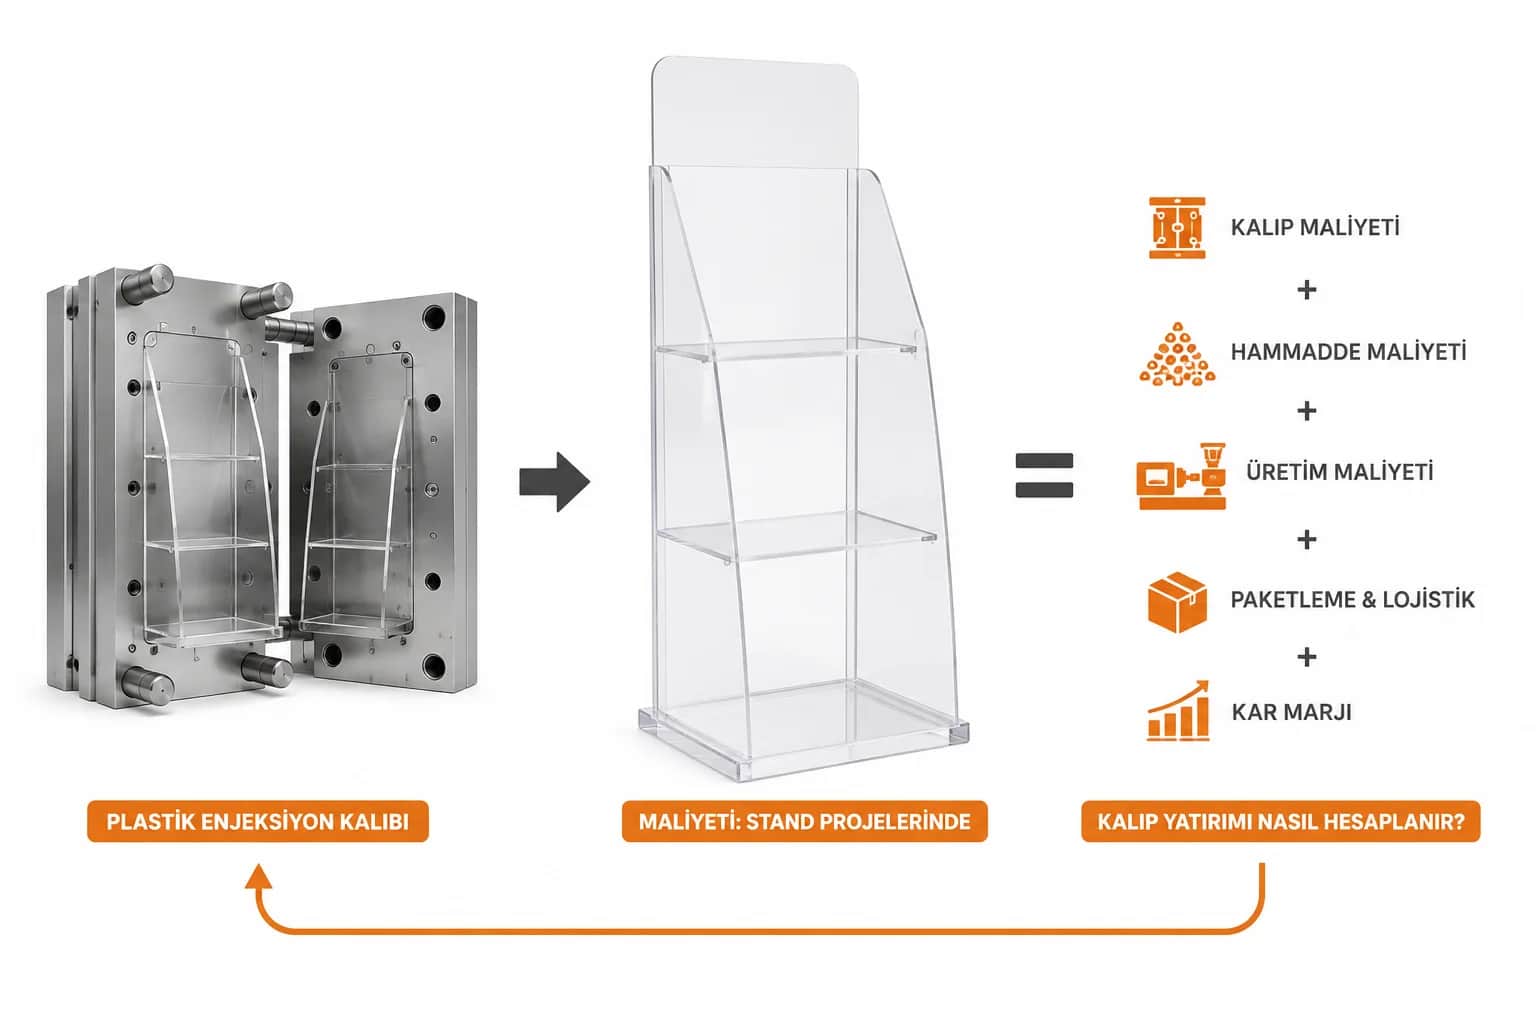
Enjeksiyon kalıbı, üretilecek parçanın negatifini taşıyan çelik bir bloktur. İki yarımdan oluşur; kapandığında aralarında parçanın şeklinde bir boşluk kalır. Eritilmiş plastik bu boşluğa yüksek basınçla enjekte edilir, soğuyup katılaşır ve kalıp açıldığında iticiler parçayı dışarı atar.
Kalıp bir kez üretildikten sonra binlerce, çoğu zaman yüz binlerce çevrim çalışır. Bu yüzden kalıp bir gider değil, üretim varlığıdır: sahip olunduğu sürece her yeni üretim yalnızca hammadde, enerji ve işçilik maliyeti taşır.
Kalıp bir maliyet kalemi değil, bir üretim varlığıdır. Sorulması gereken “ne kadar tutuyor” değil, “kaç parçaya bölünüyor”dur.
Kalıp maliyetinin en doğrudan belirleyicisidir. Parça büyüdükçe kalıp bloğu büyür, işlenecek çelik hacmi artar ve kalıbın çalışacağı enjeksiyon makinesi de büyür. Bir raf çıtası ile bir zemin standı gövdesi arasındaki fark, yalnızca çelik miktarında değil, gerekli makine tonajında da ortaya çıkar.
Kalıbın açılma yönüne dik duran her detay — yan delikler, geçmeli tırnaklar, iç kanallar — hareketli maça gerektirir. Her maça, kalıba ayrı bir mekanizma ve ayrı bir işleme yükü ekler. Aynı ölçüdeki iki parçadan basit olanı ile maçalı olanı arasında ciddi maliyet farkı doğar.
Göz, kalıptaki parça boşluğu sayısıdır. Dört gözlü bir kalıp her çevrimde dört parça üretir. Göz sayısı arttıkça kalıp pahalılaşır ama üretim süresi kısalır. Bu, doğrudan bir hız-maliyet dengesidir ve toplam adet üzerinden karar verilir.
| Göz sayısı | Kalıp maliyeti | Üretim süresi | Uygun olduğu durum |
|---|---|---|---|
| 1 göz | En düşük | En uzun | Düşük adet, büyük parça, prototip sonrası ilk seri |
| 2–4 göz | Orta | Orta | Orta adetli standart projeler |
| 8+ göz | Yüksek | En kısa | Yüksek adetli küçük parçalar (aparat, klips) |
Kalıp çeliğinin sertliği, kalıbın kaç çevrim dayanacağını belirler. Düşük adetli projelerde daha yumuşak ve daha ucuz çelikler yeterlidir; yüz binlerce çevrim hedefleniyorsa sertleştirilmiş çelik gerekir. Aşındırıcı katkı içeren hammaddeler (cam elyaf takviyeli malzemeler gibi) kalıbı daha hızlı yıprattığı için çelik seçimini yukarı çeker.
Parçanın yüzeyi kalıbın yüzeyinin aynasıdır. Parlak bir yüzey, kalıp boşluğunun ayna gibi parlatılmasını gerektirir ve bu el işçiliği maliyetlidir. Dokulu yüzeyler ise kimyasal aşındırma veya lazerle işlenir. Şeffaf parçalarda ise en yüksek parlatma sınıfı gerekir; bu yüzden şeffaf bir çanağın kalıbı, aynı ölçüdeki mat bir parçanınkinden pahalıdır.
Amortisman, kalıp bedelinin üretilecek parça sayısına bölünmesidir. Formül basittir:
Kalıp payı (parça başına) = Kalıp bedeli ÷ Toplam üretim adedi
Aşağıdaki tablo, aynı kalıbın farklı adetlerde parça başına ne kadar yük getirdiğini gösteriyor. Tablodaki kalıp bedeli örnek bir değerdir; amaç oranı göstermektir.
| Toplam adet | Kalıp payı (parça başına) | Yorum |
|---|---|---|
| 500 adet | Kalıp bedelinin 1/500’ü | Kalıp payı birim maliyeti domine eder |
| 2.000 adet | Kalıp bedelinin 1/2.000’i | Kalıp payı hâlâ belirgin |
| 10.000 adet | Kalıp bedelinin 1/10.000’i | Kalıp payı hammadde maliyetinin altına iner |
| 50.000 adet | Kalıp bedelinin 1/50.000’i | Kalıp payı ihmal edilebilir düzeye gelir |
Hesabın en sık atlanan kısmı, kalıbın tek bir siparişle sınırlı olmadığıdır. Aynı stand üç yıl boyunca yılda bir kez üretiliyorsa, kalıp payı ilk siparişin adedine değil üç yılın toplamına bölünmelidir. Bu, kararın ekonomisini tamamen değiştirir.
Bir plastik parçanın birim maliyeti dört kalemden oluşur:
Bu dört kalemden yalnızca sonuncusu adete duyarlıdır. Diğer üçü adetten büyük ölçüde bağımsız olduğu için, birim maliyetin adet arttıkça düşmesinin tek sebebi kalıp payının erimesidir.
Kalıp yatırımının doğru cevap olmadığı durumlar da vardır ve bunları baştan görmek projeyi kurtarır:
Bu kararların hangi aşamada verilmesi gerektiğini teşhir standı üretim süreci yazımızda adım adım anlattık.
Kalıp maliyeti, tek başına bakıldığında büyük; adete bölündüğünde çoğu zaman küçük bir kalemdir. Kararın doğru verilmesi için sorulması gereken soru “kalıp ne kadar tutuyor” değil, “bu kalıp kaç parça üretecek ve kaç yıl kullanılacak”tır. Projenizin adet ve süre kurgusunu paylaşırsanız uygun üretim yöntemini birlikte belirleyebiliriz — bize yazın.
Tek bir rakam vermek mümkün değildir çünkü maliyet parça ölçüsü, geometri karmaşıklığı, göz sayısı, çelik kalitesi ve yüzey dokusuna göre belirlenir. Küçük ve basit bir aparat kalıbı ile büyük ve maçalı bir gövde kalıbı arasında büyük fark vardır. Doğru yaklaşım, parça geometrisi netleştikten sonra proje bazlı fiyat almaktır.
Kalıbın ömrü çelik kalitesine ve kullanılan hammaddeye bağlıdır. Sertleştirilmiş çelikten üretilmiş bir kalıp yüz binlerce çevrim çalışabilir. Cam elyaf takviyeli gibi aşındırıcı hammaddeler bu süreyi kısaltır, bu yüzden çelik seçimi hammaddeye göre yapılır.
Kalıp maliyetini artırır, birim üretim maliyetini düşürür. Çok gözlü kalıp her çevrimde daha fazla parça çıkardığı için makine ve enerji maliyeti parça başına azalır. Yüksek adetli projelerde bu tasarruf kalıp farkını kısa sürede karşılar; düşük adetli projelerde ise karşılamaz.
Evet. Kalıbı hazır standart modellerden üretim yapıldığında kalıp yatırımı gerekmez; marka farklılaşması baskı, renk ve giydirme ile sağlanır. Ayrıca kısa süreli kampanyalarda karton stand ya da termoform yöntemleri kalıp maliyetini büyük ölçüde düşürür.
Sınırlı ölçüde yapılabilir. Çelikten malzeme almak, yani boşluğu büyütmek genellikle mümkündür; malzeme eklemek yani parçayı inceltmek ise kaynak ve yeniden işleme gerektirir ve pahalıdır. Bu yüzden geometrinin prototip aşamasında kilitlenmesi kritik önemdedir.
İlgili çözümler
İlgili ekipmanlar
Ürününüzü, hedef mağaza formatınızı ve adet beklentinizi paylaşın; teknik ekibimiz uygun çözümü önersin.